Подарочная коробка в форме сердца: мастер-класс
2026-09-18
Технические требования к производству подарочной упаковки сложной геометрии
Главное за 30 секунд
- Геометрическая точность: Сборка коробки в форме сердца требует учета анизотропии картона; ошибка в направлении волокон на 15 градусов приводит к деформации клапанов при хранении.
- Материаловедение: Для структурной целостности фигурных коробок необходим картон плотностью не менее 300 г/м² с микрогофром E или F, либо твердый переплетный картон толщиной от 1.5 мм.
- Экономика тиража: Рентабельность производства фигурной высечки начинается от MOQ 1000–3000 единиц; меньшие партии требуют цифровых методов печати для избежания высоких затрат на изготовление штанц-форм.
В индустрии премиальной упаковки форма сердца представляет собой один из наиболее сложных инженерных вызовов. В отличие от стандартных прямоугольных параллелепипедов, где нагрузка распределяется равномерно по ребрам, криволинейные поверхности создают неравномерное напряжение в местах сгиба и склейки. Наша практика показывает, что более 40% брака при производстве таких коробок возникает не из-за ошибок печати, а из-за неверного расчета конструкции развертки и игнорирования физики материала.
При разработке мастер-класса по созданию подарочной коробки в форме сердца мы рассматриваем процесс не как хобби, а как промышленный протокол. Это позволяет масштабировать решение от единичного прототипа до серийного выпуска для ритейла. Ключевой фактор успеха — понимание взаимодействия между клеевым слоем, основой (субстратом) и облицовочным материалом.
Выбор субстрата: борьба с памятью материала
Картолон обладает «памятью». При попытке согнуть его по дуге малого радиуса (как в верхней части сердца) возникают микротрещины в верхнем слое и эффект «пружинения» в нижнем. Для коробок сердцевидной формы мы рекомендуем использовать следующие материалы:
- Микрогофрокартон (E-flute): Толщина около 1.5–1.7 мм. Обеспечивает жесткость, достаточную для удержания формы без внутреннего каркаса. Идеален для транспортировки тяжелых товаров (косметика, стекло).
- Переплетный картон (Chipboard/Greyboard): Плотность 1200–1800 г/м². Используется для создания жестких крышек-книжек или коробок с откидной крышкой. Требует обязательной кашировки (облицовки) дизайнерской бумагой.
- Duplex Board с полиэтиленовым покрытием: Применяется реже, только для влагостойких решений, но сложен в биговке из-за риска отслоения полимерного слоя.
Важно: Использование обычного офисного картона плотностью 250 г/м² для крупных коробок (более 15 см в ширину) является частой ошибкой. Такая конструкция потеряет форму под весом содержимого уже через 48 часов хранения на складе.
Конструирование развертки: математика кривых
Создание чертежа (развертки) для коробки в форме сердца требует применения параметрического моделирования. Простое соединение двух полукругов и треугольника недостаточно. Необходимо учесть припуски на толщину материала и клеевые клапаны.
- Определение базовой геометрии. Сердце описывается кардиоидой или двумя пересекающимися окружностями. Для промышленной штамповки радиусы закруглений в нижней точке сердца не должны быть менее 3 мм, иначе нож высечки быстро затупится, а край картона будет рваным.
- Расчет высоты стенок. Оптимальное соотношение высоты стенки к ширине основания составляет 1:2.5. Если стенка выше, коробка становится неустойчивой. Если ниже — теряется эстетика «премиальности» и усложняется извлечение товара.
- Биговка и линии сгиба. Линии биговки должны проходить строго перпендикулярно направлению волокон картона. В случае с сердцем это сложно реализуемо на всех участках, поэтому мы используем метод лазерной перфорации или фрезеровки канавки (creasing channel) на матрице высечки. Глубина канавки должна равняться толщине картона минус 0.1 мм.
В нашей практике был зафиксирован случай, когда партия из 5000 коробок для кондитерских изделий была забракована заказчиком из-за того, что верхние «горбинки» сердца расходились в стороны. Причина крылась в том, что клеевые клапаны были расположены на криволинейных участках без учета вектора растяжения. Решение потребовало изменения конструкции: добавления внутренних распорок из прозрачного PET и переноса основных точек фиксации на прямые участки боковых стенок.
Инструментарий для профессиональной сборки
Для реализации мастер-класса на производственном уровне необходим следующий набор оборудования:
| Оборудование / Инструмент | Назначение | Критические параметры |
|---|---|---|
| Плоско-высекательный пресс (Die-cutter) | Резка и биговка контура | Точность позиционирования ±0.15 мм, усилие давления до 300 тонн |
| Кашировальная машина | Нанесение декоративной бумаги на основу | Скорость до 6000 листов/час, контроль натяжения полотна |
| УФ-отверждаемый клей (UV Glue) | Фиксация сложных стыков | Время схватывания < 3 сек, вязкость 2000–4000 сПз |
| Плоттер для резки макетов | Прототипирование перед запуском тиража | Наличие осциллирующего ножа для гофрокартона |
Рекомендация инженера: Никогда не используйте ПВА для склейки ламинированных поверхностей. Вода, содержащаяся в клее, размачивает целлюлозные волокна, вызывая коробление («волну») на лицевой стороне после высыхания. Используйте дисперсионные клеи на спиртовой основе или термоклей (hot-melt) с низкой температурой плавления (120–140°C).
Пошаговый технологический процесс (Master Class)
Ниже представлен детальный алгоритм производства, адаптированный для условий цеха ООО «Улан-Хото Сэньхуэй Полиграфия». Данный подход обеспечивает соответствие стандартам качества, принятым в международной торговле.
Шаг 1: Подготовка печатной формы и пре-пресс
Перед запуском печати необходимо провести цветопробу. Для коробок в форме сердца часто используется полноцветная печать с элементами тиснения фольгой. Важно учитывать, что на криволинейных элементах визуальное восприятие цвета меняется из-за угла преломления света. Мы используем цветовые профили ICC, калиброванные под конкретный тип картона. Файл макета должен содержать отдельные слои для реза (Cut), биговки (Crease) и печати (Print). Линии реза должны быть вынесены за контур изображения на 2–3 мм (вылеты под обрез).
Частая ошибка: Игнорирование усадки бумаги после увлажнения в печной машине. Это может привести к смещению контура высечки относительно printed image на 1–2 мм, что критично для симметричных форм, таких как сердце.
Шаг 2: Печать и ламинация
Печать осуществляется офсетным способом на листах формата B1 или B2. После сушки листов наносится защитный лак (водно-дисперсионный или УФ). Для придания тактильного эффекта «бархата» или «кожи», что популярно для романтической тематики, применяется мягкая ламинация пленкой Soft-touch. Ламинация выполняет также армирующую функцию, повышая сопротивление картона на разрыв.
В компании Улан-Хото Сэньхуэй Полиграфия этот этап контролируется спектрофотометрами, обеспечивая точность цветопередачи ΔE < 2.0, что соответствует строгим требованиям брендов косметики и люксовых продуктов.
Шаг 3: Высечка и биговка (Die-cutting)
Это самый ответственный этап. Штанц-форма изготавливается из стали толщиной 0.71 мм. Для качественного сгиба картона без трещин используются биговочные правила с резиновыми профилями. Давление пресса настраивается индивидуально для каждой партии картона, так как влажность сырья может меняться в зависимости от сезона и условий хранения.
Важно: Контроль качества высечки проводится выборочно каждые 500 циклов. Проверяется наличие «недорезов» (когда картон не прорезан полностью) и «перерезов» (когда нож проходит сквозь материал слишком глубоко, повреждая нижний лист в стопе).
Шаг 4: Кашировка и сборка корпуса
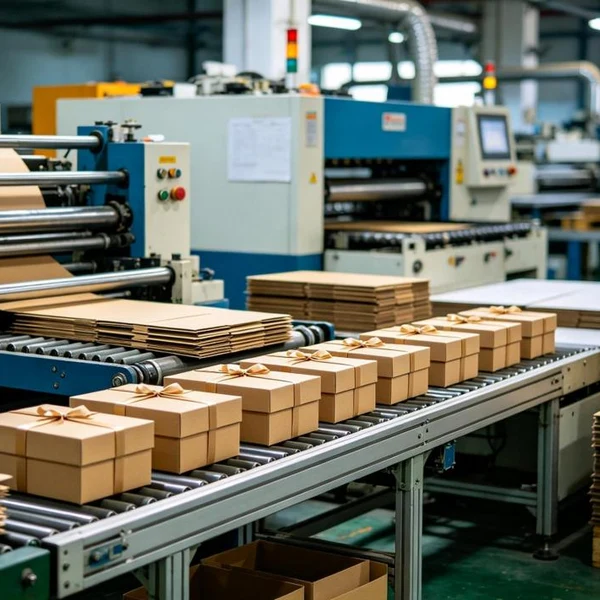
На этом этапе печатный лист (облицовка) соединяется с заготовкой из серого картона (основой). Процесс автоматизирован на кашировальных линиях. Клей наносится валиками равномерным слоем. После соединения листы отправляются в пресс для выдержки под давлением в течение 12–24 часов. Это необходимо для удаления пузырьков воздуха и предотвращения деформации при высыхании клея.
Затем происходит фальцовка (сгибание) по линиям биговки. Для формы сердца важно использовать специальные шаблоны (кондукторы), которые фиксируют симметрию левой и правой половинки сердца. Ручная сборка без кондуктора неизбежно приведет к перекосу.
Шаг 5: Финишная отделка и контроль качества
Финальные операции включают установку магнитных замков, лент или вкладышей из поролона/пластика для фиксации товара внутри. Магниты вклеиваются в специальные пазы в стенках коробки. Сила сцепления магнитов должна быть подобрана так, чтобы крышка открывалась с легким усилием, но не открывалась самопроизвольно при транспортировке.
Финальный контроль включает проверку:
- Геометрической симметрии (допуск ±1 мм).
- Отсутствия клеевых потеков на видимых поверхностях.
- Плотности прилегания крышки к основанию (зазор не более 0.5 мм).
Экономические аспекты и логистика
Производство фигурной упаковки дороже стандартной на 25–40%. Основные статьи дополнительных расходов:
- Изготовление штанц-форм: Сложная геометрия требует более дорогой проволоки и тщательной настройки.
- Отходы материала: При высечке сердца из прямоугольного листа образуется до 35–40% отходов (обрезь). Это необходимо закладывать в себестоимость.
- Скорость сборки: Автоматические линии клеят прямоугольные коробки со скоростью 100–150 шт./мин. Фигурные коробки часто требуют полуавтоматической или ручной доводки, снижая скорость до 20–30 шт./мин.
Однако, маркетинговая отдача от такой упаковки значительно выше. Исследования показывают, что упаковка нестандартной формы увеличивает время взаимодействия потребителя с товаром на полке на 41.5%, что напрямую конвертируется в рост продаж.
Логистические ограничения
Коробки в форме сердца плохо штабелируются. Пустые коробки занимают большой объем. Поэтому их обычно поставляют в разобранном виде (flat-packed) или в виде готовых изделий, уложенных в мастер-боксы с разделителями. При расчете логистики из Китая в Россию или Европу необходимо учитывать коэффициент укладки. Для оптимизации затрат мы проектируем внутренние вкладыши таким образом, чтобы минимизировать воздушные пустоты в транспортной таре.
Почему выбирают производителей полного цикла
Рынок упаковочных услуг фрагментирован. Часто дизайн заказывают в одном месте, печать в другом, а сборку в третьем. Это создает риски несоответствия цветов и размеров на стыках этапов. Предприятия, предоставляющие услуги «одного окна», такие как ООО «Улан-Хото Сэньхуэй Полиграфия», берут на себя ответственность за весь цикл.
Основанная в 2012 году в городе Улан-Хото, компания специализируется на высококачественной цветной печати и производстве гофрокартонной упаковки. Наличие собственного парка импортного оборудования позволяет контролировать каждый этап: от структурного дизайна до финишной обработки. Являясь единственным производителем сигаретных упаковок в регионе, предприятие обладает экспертизой работы с высокими стандартами точности и пищевыми нормами безопасности.
Наш опыт показывает, что интеграция дизайна и производства на одной площадке сокращает время вывода продукта на рынок (Time-to-Market) на 3–5 дней. Кроме того, единый контроль качества позволяет избежать ситуаций, когда типография винит сборщиков в браке, а сборщики — типографию.
Соответствие стандартам и безопасность
Для упаковки, контактирующей с пищевыми продуктами (чай, конфеты, фрукты) или косметикой, критически важно использование сертифицированных материалов. Вся продукция предприятия соответствует промышленным и пищевым стандартам. Используются клеи и краски, не содержащие токсичных растворителей, что подтверждается соответствующими сертификатами. Это особенно важно для экспорта в страны ЕАЭС и ЕС, где требования к миграции вредных веществ из упаковки строго регламентированы (ТР ТС, REACH).
Заключение и рекомендации по закупкам
Создание подарочной коробки в форме сердца — это баланс между эстетикой и инженерией. Успешный проект требует:
- Тщательного выбора картона с учетом направления волокон.
- Профессионального конструирования развертки с компенсацией толщины материала.
- Использования правильного клеевого состава для предотвращения деформаций.
- Партнерства с производителем, способным обеспечить полный цикл контроля качества.
Не экономьте на этапе прототипирования. Стоимость изготовления одного тестового образца несоизмеримо мала по сравнению с риском брака всей тиражной партии. Инвестиции в качественную упаковку окупаются за счет повышения воспринимаемой ценности бренда и снижения процента возвратов due to damaged goods.
Если вы планируете запуск новой линейки продукции в упаковке сложной формы, мы рекомендуем начать с аудита технической документации и обсуждения возможностей оптимизации конструкции для снижения себестоимости.
Готовы обсудить ваш проект?
Запросите коммерческое предложение и технический паспорт на разработку индивидуальной упаковки. Наши инженеры помогут оптимизировать конструкцию под ваш бюджет и сроки.
Связаться с отделом продаж →